


CNC præcisionsbearbejdede elværktøjsdele | Drejning af schweizisk type og OEM Custom
Når et elværktøjsdesign bevæger sig fra prototype til produktion, er de dele, der typisk forårsager problemer, de små roterende og huskomponenter: motoraksler, transmissionsaksler, splineaksler, ventilbøsninger og huse, der skal holde en snæver tolerance over lang tid. Sourcing-spørgsmålet er ikke, om en leverandør kan bearbejde én prøve, men om den samme CNC-maskine, materiale og slibeproces kan levere de samme dimensioner på det 5.000. stykke. Det er her, CNC-præcisionsbearbejdede elværktøjsdele betyder noget, og det er derfor, vi har bygget vores produktionslinje op omkring længdedrejning af schweizisk type, CNC-fræsning, centerløs slibning og cylindrisk slibning, understøttet af importeret inspektionsudstyr.
Hvad præcision betyder på elværktøjskomponenter
For elværktøjskomponenter er præcision ikke et abstrakt tal. Det er forskellen mellem en aksel, der kører jævnt ved 20.000 RPM, og en, der skaber vibrationer, lejeslid eller en kortere værktøjslevetid. De praktiske tolerancer på disse dele inkluderer ofte diametre på ±0,005 mm, rundhed inden for et par mikrometer og overfladeruhed Ra-værdier i området 0,2 til 0,8 µm. Det samme gælder koncentriciteten mellem en jordtap og et fræset træk.
Hver elværktøjsdel har et specifikt bearbejdningskrav. Et slankt skaft med et højt længde-til-diameter-forhold er bedst lavet på en drejebænk af schweizisk type, fordi styrebøsningen understøtter materialet tæt på skærepunktet og reducerer nedbøjningen. Et hus eller en ventilbøsning med krydsborede huller og flade flader har brug for et bearbejdningscenter eller et drejecenter med drevet værktøj. Et lejesæde, som en lejering eller en spline-akseldiameter, har normalt brug for centerløs eller cylindrisk slibning efter drejning for at opnå den endelige diameter, rundhed og overfladefinish.
De sværeste egenskaber at holde er ofte overgangene mellem borede huller, fræsede flade og jorddiametre. En del, der drejes i en opstilling og fræses i en anden, kan drive i position. Ved at planlægge operationer omkring et klart datum, holder vi relationerne stabile.
Materialer, der ændrer bearbejdningsplanen
Materiale ændrer også strategien. Rustfrit stål og lejestål er fælles for aksler og ærmer, mens aluminium og messing dukker op i huse og elektriske dele. Hvert materiale har forskellig spånegenskaber, skærehastigheder og varmebehandlingskrav, så en pålidelig leverandør skal justere fremføringer, hastigheder og værktøj i overensstemmelse hermed.
Elværktøjsdele vi fremstiller
Vores standardsortiment omfatter mange dele, der forekommer inde i elværktøj og deres drivenheder. Delene nedenfor er typiske eksempler, og vi kan også bearbejde skræddersyede tegninger, der ikke passer ind i et fast katalog.
- CNC motoraksler og transmissionsaksler
- Højhastighedsaksler, slanke skafter og splineaksler
- Planetgearaksler og præcisionsgearaksler
- Ventilbøsninger, magnetventilbøsninger og basishuskomponenter
- Stempler, skubbestænger, lokaliseringsstifter og timingremskiver
Til både prototyper og produktionskørsler kan vi arbejde fra stanglager eller forsmedede emner afhængigt af delstørrelsen og den nødvendige fremføringshastighed. For et bredere overblik over de dele, vi laver til denne industri, se vores CNC elværktøj komponenter side. Har du brug for en del, der ikke er på listen, kan vores CNC præcisionsbearbejdede elværktøjsdele line er det rigtige udgangspunkt, fordi den kombinerer erfaring, procesplanlægning og inspektion under ét tag.
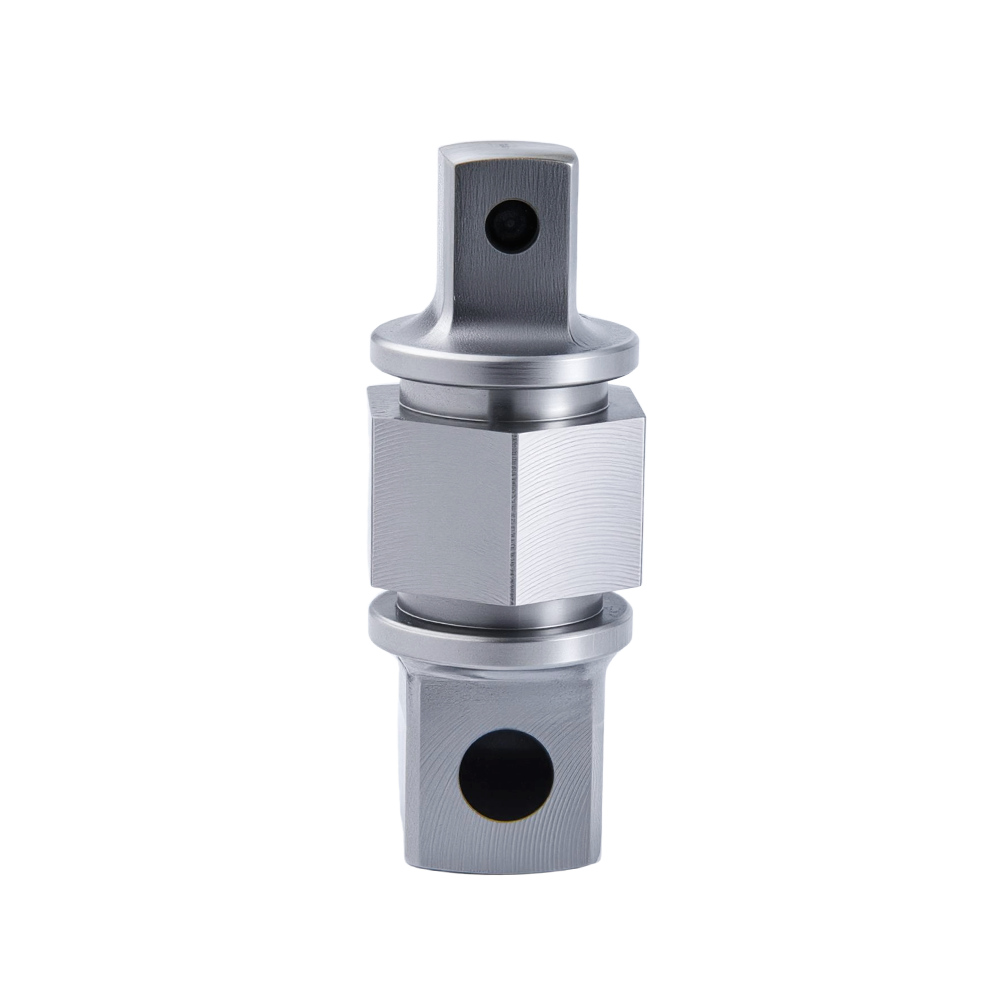 Præcis CNC-bearbejdede elværktøjskomponenter Udforsk vores CNC præcisionsbearbejdede dele til elværktøj, herunder transmissionskomponenter, gearaksler, små modulgear og motoraksler. Disse komponenter sikrer pålidelighed i krævende applikationer, understøttet af vores procesplanlægning og inspektionsekspertise. Se produkt →
Bearbejdningssekvensen bag pålidelige elværktøjsdele
Gentagelig præcision kommer fra en struktureret proces, ikke fra en enkelt maskine. Dette er den sekvens, vi anvender på de fleste roterende elværktøjskomponenter:
| Betjening | Typisk udstyr | Hvad det styrer |
|---|---|---|
| Drejning af schweizisk type | Star CNC drejebænk af schweizisk type | Diameter, længde og rethed på lange, slanke skafter |
| CNC drejning/fræsning | CNC drejebænke og bearbejdningscentre | Fræsede flads, krydshuller, slidser og sekundære svingfunktioner |
| Centerløs eller cylindrisk slibning | Centerløse og cylindriske slibemaskiner | Endelig O.D., rundhed og overfladefinish på lejetappene |
| Del vask | Industrielle skiver | Fjerner spåner, olie og kølevæske før inspektion |
| Inspektion | Importerede måleværktøjer | Verificerer dimensioner, positionstolerancer og overfladekvalitet |
Eksempel: En jordet motoraksel til et batteridrevet værktøj
For en typisk batteridrevet værktøjsmotoraksel begynder opsætningen med drejning af schweizisk type. Stangen er understøttet tæt på skæret, så akslen kan bearbejdes til sin endelige længde uden at bøje. Emnet vendes for at efterlade 0,2 mm slibemateriale på lejetappen. Efter varmebehandling bevæger akslen sig til cylindrisk slibning for at bringe diameteren ind i ±0,005 mm-området. Til sidst kontrolleres delen på en overfladetester og en diametermåler. Denne sekvens holder materialefjernelsen under kontrol og bevarer mikrostrukturen af lejeoverfladen.
Det er vigtigt at have alle disse trin under ét tag, fordi det reducerer afleveringsfejl og giver produktionsteamet kontrol over hele produktionsforløbet. Hvis en aksel drejes til en næsten endelig diameter og derefter slebet i den samme facilitet, forbliver tolerancekæden kort.
OEM-købsovervejelser for elværktøjsdele
Når du køber CNC præcisionsbearbejdede elværktøjsdele, er det laveste tilbud ofte ikke det mere økonomiske valg i det lange løb. Leverandøren, der kan bevise proceskontrol og reagere på tegningsændringer, vil spare dig for omarbejde, feltfejl og forsinkede lanceringer.
Start med en komplet tegnepakke. Inkluder materialekvalitet, hårdhed, påkrævede tolerancer og overfladefinish. Hvis der skal fastholdes en kritisk dimension efter varmebehandling, specificeres det tidligt. Definer derefter volumen og den forventede leveringstid. En prototypekørsel på 50 styk kan gå på den schweiziske drejebænk med stanglager, mens en produktionskørsel på 50.000 styk kan retfærdiggøre tilpassede formværktøjer eller slibearmaturer.
- Send 2D/3D-tegningen med toleranceforklaringer og overfladefinishværdier.
- Angiv materialekvalitet, hårdhed og eventuelle for- eller eftervarmebehandlingsregler.
- Angiv prototypemængde, produktionsmængde og påkrævet leveringstid.
- Anmod om en inspektionsrapport i første artikel og eventuelle nødvendige materialecertifikater.
Spørg også om kontrolrapporter. Vi laver disse dele til din tegning og kan levere måleresultater for de kritiske dimensioner. Til design-til-produktion feedback eller specialarbejde, der går ud over en standarddel, skitserer vores CNC-bearbejdning til OEM-side, hvordan vi håndterer kundetegninger og procesplanlægning.
Uanset om du har brug for et skaft til en kompakt rundsav, en bøsning til en boremaskine med højt drejningsmoment eller et hus til et industrielt elværktøj, skal fremstillingsmetoden matche tegningen og produktionsvolumenet. Kombineret med intern schweizisk drejning, CNC-fræsning og slibning kan vi bearbejde elværktøjsdele med de tolerancer, som gentagelig produktion kræver.
-
CNC-præcisionsbearbejdningens rolle i fremstilling af højtydende elværktøjsdele
Hvad er CNC præcisionsbearbejdning CNC præcisionsbearbejdning er en computerstyret fremstillingsproces, der fjerner materiale fra metal- eller plastemner ved hjælp af skærende værktøjer ti...
-
CNC præcisionsbearbejdede autodele: materialer, tolerancer og anvendelser
Hver sikker start på en vintermorgen, hver stille strækning på motorvejen, enhver jævn bremseanvendelse afhænger af, at hundredvis af små metaldele udfører deres arbejde uden at klage. Det er de...
-
Præcisionsbearbejdning på en CNC drejebænk af schweizisk type fuld proces
Indvendig schweizisk CNC-bearbejdning: Fra råmateriale til færdig del CNC drejebænke af schweizisk type bruges i vid udstrækning til bearbejdning af dele med lille diameter og høj længde-t...
-
CNC præcisionsbearbejdede autodele: materialer, tolerancer og hvordan man vælger den rigtige producent
CNC præcisionsbearbejdede autodele er komponenter produceret af computerstyrede subtraktive fremstillingsprocesser - drejning, fræsning, boring, slibning og flerakset bearbejdning - til dimen...
-
Vejledning til valg af CNC-bearbejdningsmateriale: Match produktionskrav og sikre produktkvalitet
Kvaliteten af CNC-bearbejdede produkter er grundlæggende bestemt af korrekt materialevalg og matchning. Forskelle i bearbejdelighed og mekaniske egenskaber af forskellige materialer påvirker dire...
-
Produktionsopgradering og produktinnovation af CNC-bearbejdning under intelligent udviklingstrend
Drevet af den hurtige udvikling af intelligente fremstillingsteknologier udvikler CNC-bearbejdning sig fra digital kontrol til intelligent kontrol, som driver opgradering af produktionstilstand og ...

- Produkter
- CNC præcisionsbearbejdede autodele
- CNC præcisionsbearbejdede flydende køledele
- CNC præcisionsbearbejdede elværktøjsdele
- CNC præcisionsbearbejdede optiske komponenter
- Tilpas
- schweizisk drejning
- Bearbejdningscenter
- CNC fræsning og drejning
- Centerløs slibemaskine
- Cylindrisk slibemaskine
- Kontakt
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Adresse: Shiji 1st Road nr. 6, Mazhu Doumen Development Zone, Yuyao City, Zhejiang-provinsen, Kina

-

