


Design til CNC-bearbejdning: Praktiske DFM-retningslinjer for præcisionsproducenter
Design til CNC-bearbejdning handler ikke blot om at skabe en 3D-model, der ser rigtigt ud. Det handler om at sikre, at hver væg, hul, hjørne og tolerance kan fremstilles præcist, gentagne gange og økonomisk. Hos Xierge Precision Machinery har vi brugt mere end tre årtier på at bearbejde præcisionsmetalkomponenter til bilindustrien, væskekøling, elværktøj, optiske og generelle industrielle applikationer. I den tid har vi erfaret, at de mest succesfulde projekter begynder med klar kommunikation mellem designpulten og butiksgulvet. Denne guide forklarer, hvad design til CNC-bearbejdning betyder, de praktiske regler, vi anvender, og hvordan en dygtig bearbejdningspartner kan hjælpe dig med at gøre en god tegning til en bedre del.
Hvorfor design til fremstillingsevne betyder noget i CNC-bearbejdning
Design for manufacturability, eller DFM, er praksis med at konstruere en del med produktionsprocessen i tankerne. Ved CNC-bearbejdning er processen subtraktiv: materiale fjernes ved hjælp af roterende skæreværktøjer, og hver funktion skal være tilgængelig for disse værktøjer. Et design, der ignorerer værktøjsgeometri, arbejdshold og materialeadfærd, kan forårsage unødvendige omkostninger, lange leveringstider eller kvalitetsproblemer. Når vi gennemgår et design, stiller vi tre spørgsmål tidligt: Kan skæreværktøjet nå funktionen? Er funktionen stærk nok til bearbejdning? Og afspejler tolerancen et reelt funktionelt behov? At besvare disse spørgsmål, før en enkelt del er lavet, sparer tid for alle involverede.
Retningslinjer for kernedesign til CNC-bearbejdning
Gennem årene dækker et par enkle retningslinjer de fleste designproblemer. Brug nedenstående tabel som en hurtig reference, når du forbereder en model til CNC-bearbejdning.
| Feature | Retningslinje | Hvorfor det hjælper |
|---|---|---|
| Indvendige hjørner | Brug en radius på mindst 0,8 mm, og hold radius større end værktøjsradius. | Forhindrer værktøjsspænding og undgår tilpasset værktøj. |
| Vægtykkelse | Undgå vægge under 0,8 mm i metal; tykkere er bedre for stabiliteten. | Reducerer vibrationer og deformation af dele. |
| Standard huller | Brug standard borediametre, når det er muligt. | Standardværktøj sænker omkostningerne og forbedrer konsistensen. |
| Huldybde | Hold huldybden inden for fire gange diameteren, medmindre det er nødvendigt. | Lange huller kræver særlig opmærksomhed og længere cyklustider. |
| Tråde | Angiv standardgevindformer og tillad tilstrækkelig gevinddybde. | Standardprocesser og værktøjer giver pålidelige resultater. |
| Tolerancer | Brug /-0,1 mm til generelle mål; reserve /-0,01 mm til kritiske parringsfunktioner. | Snævrere tolerancer øger omkostningerne og inspektionstiden. |
| Små funktioner | Undgå funktioner, der er mindre end 0,5 mm, når det er muligt. | Små værktøjer går let i stykker og langsom produktion. |
Disse retningslinjer er udgangspunkter. Det bedste design er det, der opfylder funktionelle krav uden at bede en CNC-butik om at fremstille umuligt snævre hjørner eller sarte vægge. Spørg din bearbejdningspartner tidligt, hvis du er usikker.
Materialevalg påvirker bearbejdelighed og delomkostninger
Materialevalget har indflydelse på, hvordan en del bearbejdes, og hvad det koster. Aluminiumsmaskiner hurtigt, modstår korrosion og er ideel til letvægtskomponenter. Messing tilbyder fremragende bearbejdelighed og vælges ofte til fittings, ventiler, sensorer og konnektorer. Rustfrit stål giver styrke og korrosionsbestandighed, selvom det er sværere at bearbejde og kræver skarpere værktøj og omhyggelig fremføring. Vi producerer løbende komponenter fra alle tre familier, inkl CNC-drejede dele i rustfrit stål , og vi har også skabt præcisionsbearbejdede aluminiumsdele til kabinetter og strukturelle komponenter. Når du vælger et materiale, så tænk på det miljø, delen vil leve i: temperatur, fugt, vibrationer og parringsmaterialer har alle betydning.
Almindelige CNC-design faldgruber, der skal undgås
Selv erfarne designere kan skabe dele, der er svære at bearbejde. Nogle af de mest almindelige problemer, vi ser, inkluderer:
- Skarpe indvendige hjørner, der tvinger os til at bruge et mindre værktøj, end designet har brug for.
- Tyndvæggede funktioner, der vibrerer under bearbejdning og giver dårlig overfladefinish.
- Dybe huller specificeret med små diametre, som kræver hakkecyklusser og langsom produktion.
- Unødvendigt snævre tolerancer på ikke-kritiske overflader, hvilket øger inspektionsomkostningerne.
- Mangler trådaflastninger, hvilket gør det sværere at starte en tråd rent.
Gennemgang af disse detaljer med en maskinmester før produktion kan eliminere mange forsinkelser.
Valg af den rigtige bearbejdningsproces
CNC-bearbejdning er ikke én proces. Hos Xierge kombinerer vi drejning af schweizisk type, CNC-fræsning og -drejning, bearbejdningscentre, centerløs slibning og cylindrisk slibning for at producere komplette delegeometrier. For små, lange eller komplekse rotationssymmetriske dele er drejning af schweizisk type ofte det bedste udgangspunkt, fordi styrebøsningen understøtter materiale nær skæreværktøjet. For prismatiske komponenter med lommer, flader og borede hulmønstre giver et bearbejdningscenter størst fleksibilitet. Slibning kommer i spil, når tæt rundhed, rethed og overfladefinish er kritiske, såsom for lejeflader og aksler. Når du designer til CNC-bearbejdning, skal du huske på disse procesegenskaber. En funktion, der virker umulig på én maskine, kan være let på en anden, og en erfaren leverandør kan hjælpe dig med at finde den korteste vej.
Gennemgang af et design med din bearbejdningspartner
Din tekniske tegning er lige så vigtig som din 3D-model. En ren tegning med klare visninger, dimensioner, trådforklaringer og tolerancer forhindrer misforståelser. Vi anbefaler kun at vise de kritiske tolerancer, der påvirker funktionen; overdimensionering kan forårsage forvirring og unødvendig eftersyn. Under designgennemgangen ser vi efter potentielle afgratningsproblemer, skarpe kanter, der er svære at bryde, og overflader, der kan kræve sekundære operationer. Hvis du har en eksisterende komponent, så send den til os som reference. Til skræddersyede projekter, vores CNC-bearbejdning til OEM-projekter side forklarer, hvordan vi arbejder fra kundetegninger til færdige dele. Målet er at blive enige om fremstillingsvejen, inden produktionen påbegyndes.
Design til applikationer i den virkelige verden
CNC-bearbejdning tjener mange industrier, og hver enkelt har sine egne designprioriteter. Nedenfor fremhæver vi nogle få komponentfamilier, vi fremstiller, og de designovervejelser, der oftest dukker op.
Præcisionsdele til biler
Bilkomponenter skal overleve vibrationer, varme og lang levetid. Vi bearbejder støddæmpermanchetter, drivaksler, elektromagnetiske sensordele og ventilmanchetter til køretøjer. Når du designer disse dele, skal du være meget opmærksom på vægtykkelse og overfladefinish, da tynde muffer kan forvrænges under bearbejdning og snævre afstande kræver kontrolleret rundhed.
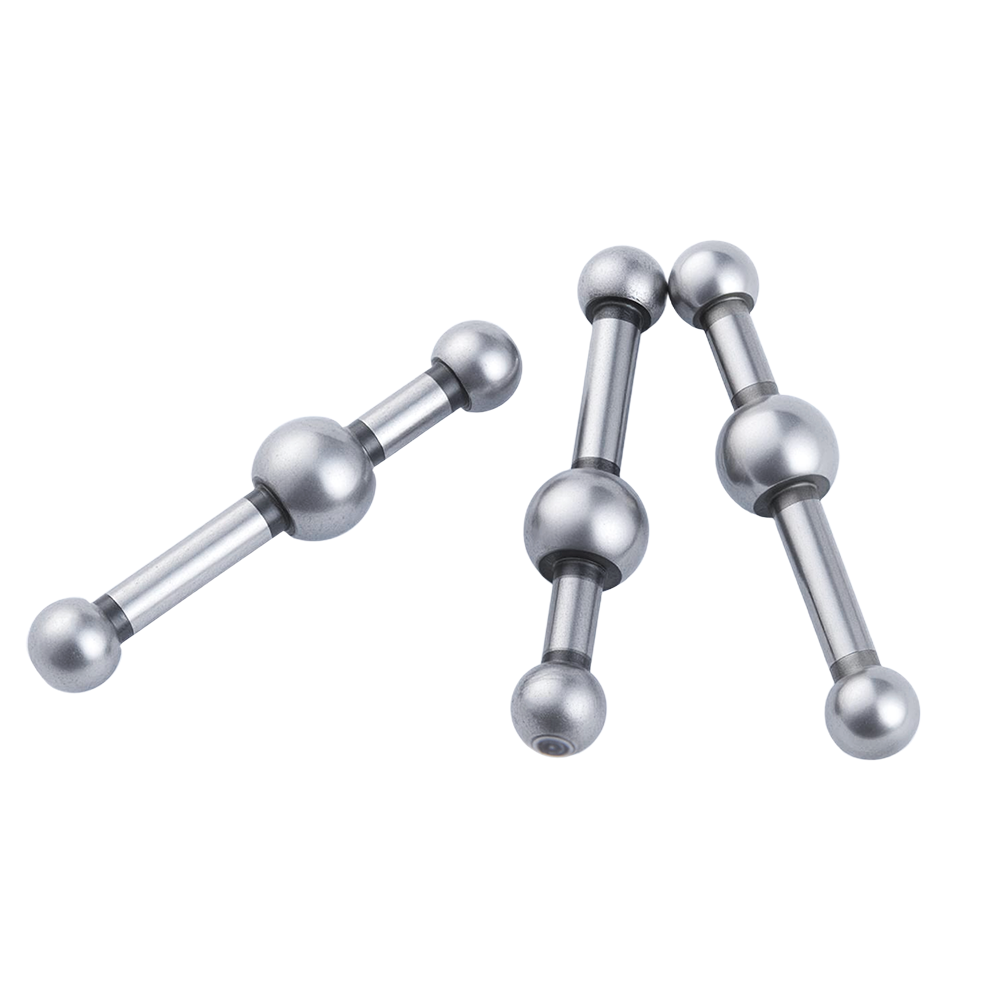 Præcisionsbearbejdet billokaliseringsstift og justeringsbolte Disse CNC-bearbejdede autodele, inklusive en karbureret lokaliseringsstift og sorte anodiserede justeringsbolte, demonstrerer præcis gevind- og overfladekontrol, der er velegnet til vibrationsudsatte samlinger. Se produkt →
Flydende kølesystemkomponenter
Væskekølesystemer er afhængige af lækagefri forbindelser og nøjagtige strømningsveje. Væskeforbindelser, rørfittings, ventilspoler og dysesamlinger er typiske eksempler. Til disse dele er gevindkvalitet og tætningsflader afgørende. I dit design skal du angive gevindstandarden og tætningsmetoden tydeligt, og undgå skarpe indvendige hjørner, der kan fange snavs eller tilføje stress.
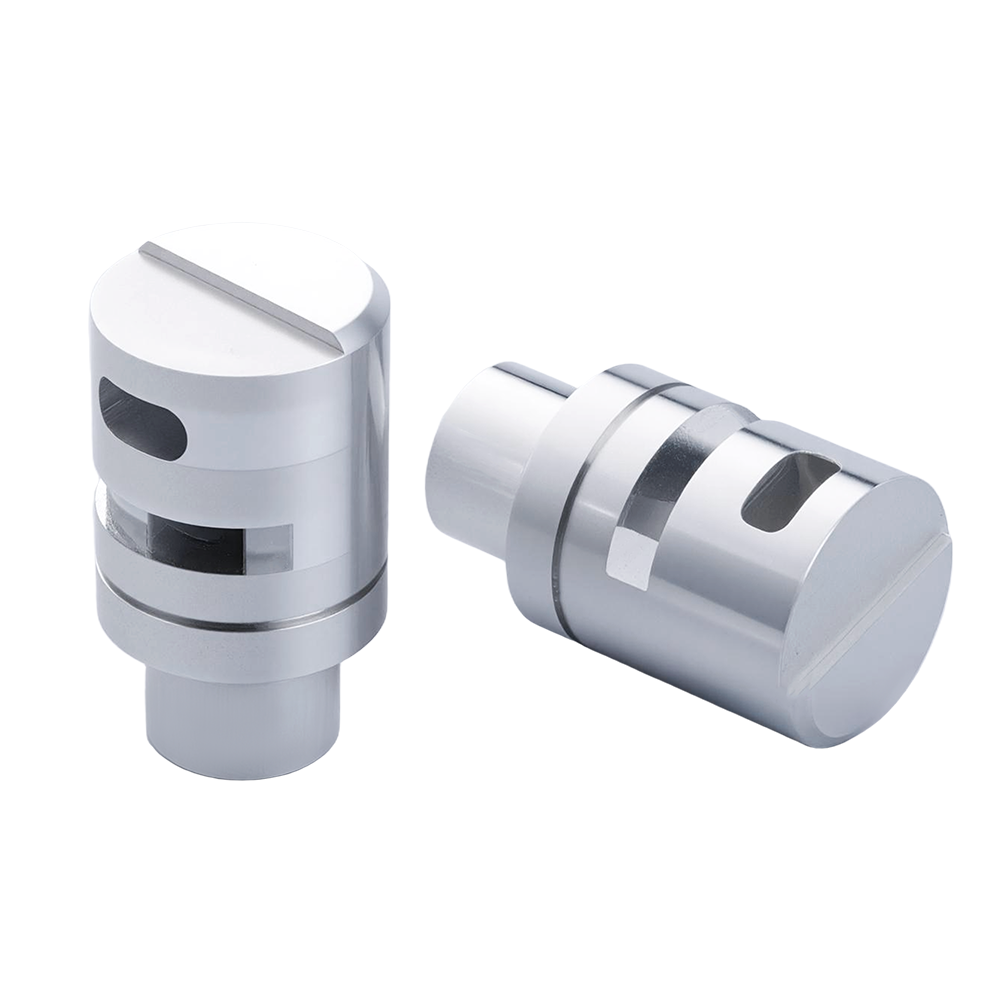 Præcisionsbearbejdede væskekølingsventilkerner, dyser og muffer Væskekølelinjen har ventilkerner, dyser og ventilhylstre i aluminium, hvilket fremhæver de snævre tolerancer og tætningsfinisher, der er nødvendige for pålidelige kølevæskestrømningsbaner. Se produkt →
Elværktøjskomponenter
Elværktøjsdele har brug for ensartet dimensionskontrol, fordi de ofte udgør en del af en roterende enhed. Drivkomponenter, knopper og transmissionsdele skal være afbalancerede, koncentriske og holdbare. En enkel måde at forbedre fremstillingsevnen på er at designe omkring standard akseldiametre og splineprofiler, når det er muligt.
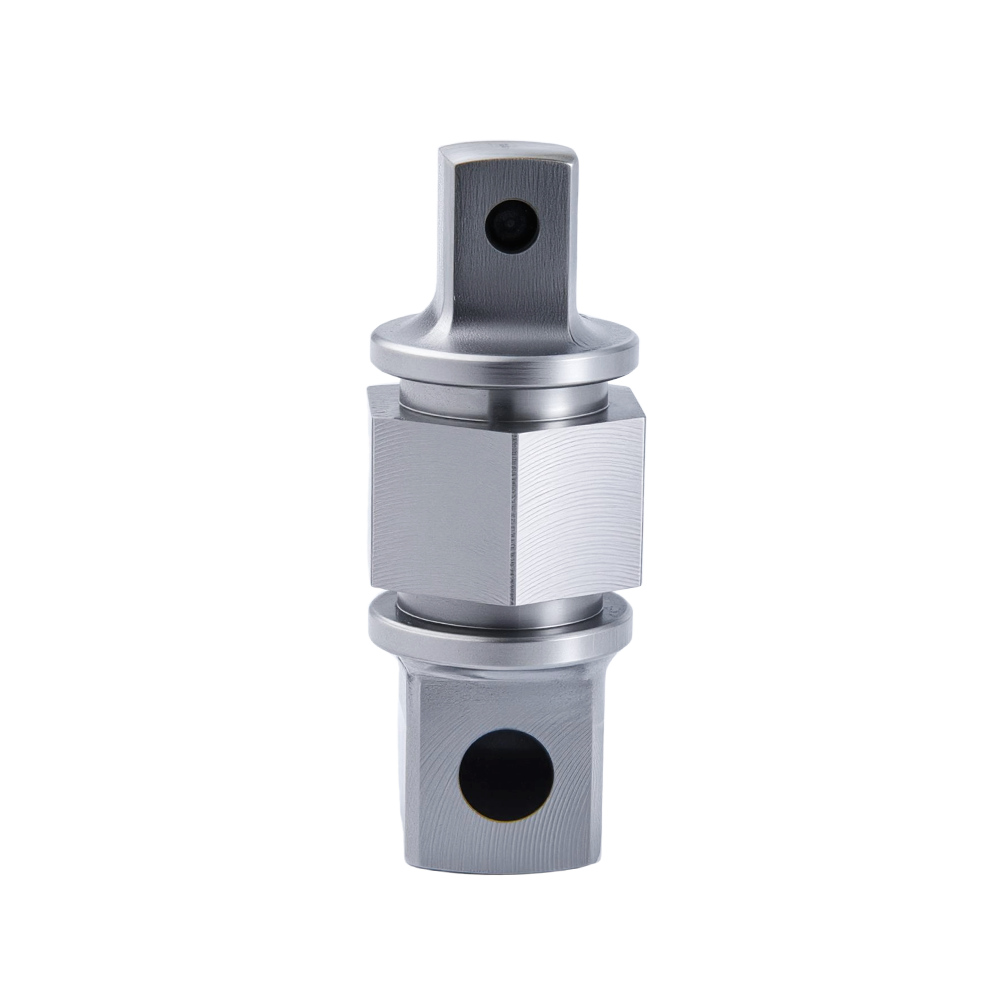 Præcisionsbearbejdet elværktøj transmission, aksler og gear Disse elværktøjskomponenter - transmissionsdele, planetgearaksler, små modulgear og motoraksler - kræver koncentricitet og balance, hvilket gør dem til nøgleeksempler på holdbart roterende samlingsdesign. Se produkt →
Optiske instrumentdele, inklusive præcisionsshims og basishuse, følger lignende logik: ren geometri, stabile materialer og snævre tolerancer for sammenkoblingsdimensioner.
Godt design til CNC-bearbejdning er ikke et fast sæt formler. Det er en dialog mellem funktion, geometri og produktionsvirkelighed. Hvis du arbejder på en ny del eller forfiner en eksisterende, så send os din tegning, stil spørgsmål tidligt og drag fordel af vores erfaring. En lille ændring i en hjørneradius eller en huldybde kan ofte sænke omkostningerne, forkorte leveringstiden og forbedre kvaliteten mere, end du kunne forvente.
-
CNC-præcisionsbearbejdningens rolle i fremstilling af højtydende elværktøjsdele
Hvad er CNC præcisionsbearbejdning CNC præcisionsbearbejdning er en computerstyret fremstillingsproces, der fjerner materiale fra metal- eller plastemner ved hjælp af skærende værktøjer ti...
-
Procesoptimering: Kernetilgange til at øge CNC-bearbejdningsproduktionseffektiviteten
I CNC-bearbejdningsproduktion udvider effektivitetsforbedringer ikke kun produktionskapaciteten, men reducerer også effektivt produktionsomkostningerne og forkorter leveringscyklusser, hvilket tjen...
-
Hvorfor er højpræcisions CNC-bearbejdede flydende kølekomponenter den essentielle nøgle til at frigøre massiv AI-computerkraft?
Den hurtige vækst i AI-træning og inferensarbejdsbelastninger har skubbet datacenterets termiske styring langt forbi grænserne for traditionel luftkøling. Moderne AI-acceleratorchips trækker rut...
-
CNC-drejning og fremstilling af præcisionsmetaldele
CNC-drejning og fremstilling af præcisionsmetaldele Præcisions-CNC-bearbejdning er en vigtig proces til fremstilling af metalkomponenter, der bruges i en lang række industrielle applikationer. F...
-
Vejledning til valg af CNC-bearbejdningsmateriale: Match produktionskrav og sikre produktkvalitet
Kvaliteten af CNC-bearbejdede produkter er grundlæggende bestemt af korrekt materialevalg og matchning. Forskelle i bearbejdelighed og mekaniske egenskaber af forskellige materialer påvirker dire...
-
Hvordan forbedrer CNC-præcisionsbearbejdning kølevæskestrømningseffektiviteten i flydende kølesystemer?
Da kunstig intelligens-arbejdsbelastninger skubber serverracktæthed og strømtab pr. chip til niveauer, som traditionel luftkøling ikke kan klare, CNC præcisionsbearbejdede flydende kø...

- Produkter
- CNC præcisionsbearbejdede autodele
- CNC præcisionsbearbejdede flydende køledele
- CNC præcisionsbearbejdede elværktøjsdele
- CNC præcisionsbearbejdede optiske komponenter
- Tilpas
- schweizisk drejning
- Bearbejdningscenter
- CNC fræsning og drejning
- Centerløs slibemaskine
- Cylindrisk slibemaskine
- Kontakt
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Adresse: Shiji 1st Road nr. 6, Mazhu Doumen Development Zone, Yuyao City, Zhejiang-provinsen, Kina

-

